

Hızlı Cevap: Doğruyu Nasıl Seçersiniz? Paslanmaz Çelik Körük Tipi
Doğru paslanmaz çelik körük tipi üç pratik faktöre bağlıdır: sistemin emmesi gereken hareket (eksenel, yanal veya açısal), hattın çalışma basıncı ve sıcaklığı ve ilgili veyatamın korozyon profili. Küçük bir alanda büyük strok gerektiren kompakt kurulumlar için, kenar kaynaklı körükler tipik olarak tercih edilen esnek metal körük formatıdır. Boru hattı genleşme derzleri gibi daha yüksek basınçlı, daha düşük çevrimli işler için, şekillendirilmiş (hidroformlu) körükler genellikle daha uygundur çünkü daha kalın, yuvarlanmış kıvrımları basınç yükünü iyi karşılar.
Malzeme seçiminde de benzer şekilde basit bir temel kural izlenir: 304 paslanmaz çelik genellikle genel amaçlı, düşük klorürlü ortamlar için belirtilirken, klorüre maruz kalma, nemli kıyı havası veya daha zorlu korozyon direnci gerektiğinde 316 paslanmaz çelik olağan seçimdir. Bu kılavuzun geri kalanı, bu seçim faktörlerinin her birini karşılaştırma tabloları, referans tabloları ve pratik örneklerle özetlemektedir; böylece mühendislik ve kaynak bulma ekipleri, paslanmaz çelik körük üreticisi Bir ürün spesifikasyonunu tahmin yerine gerçek çalışma koşullarıyla eşleştirebilir.
Paslanmaz Çelik Körük Nedir ve Nasıl Çalışır?
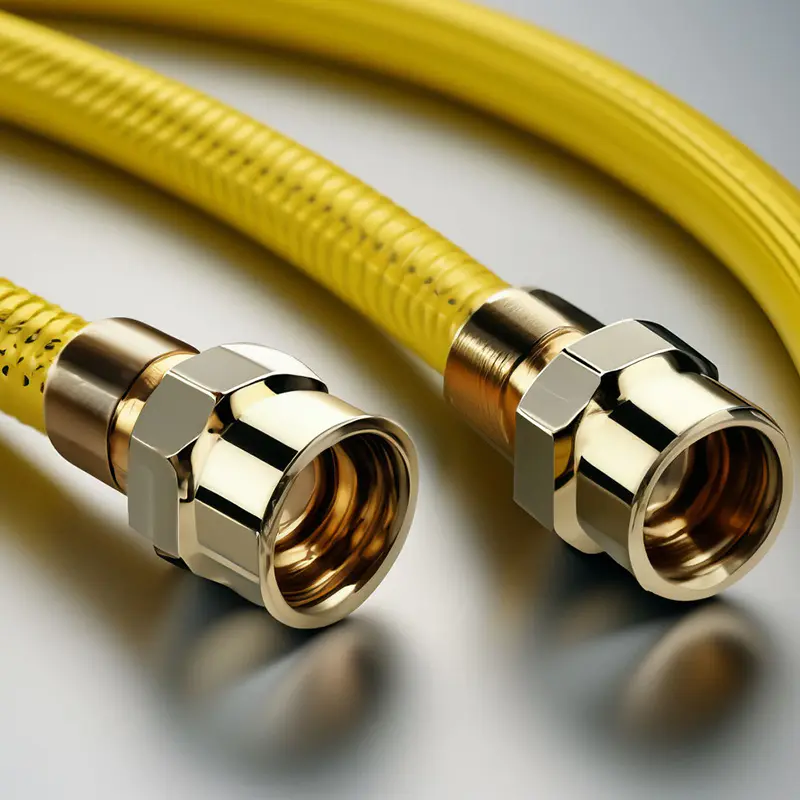
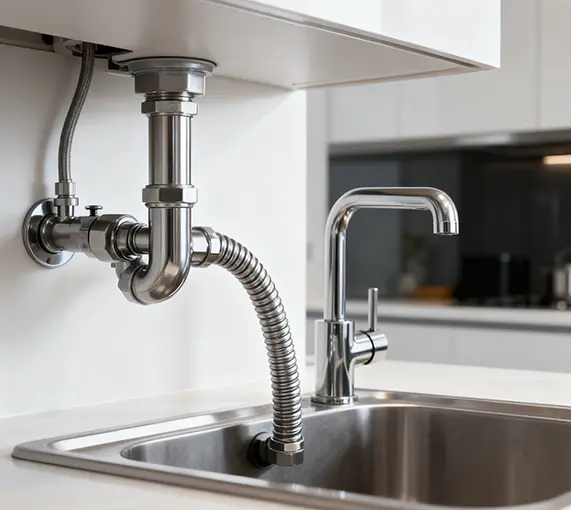
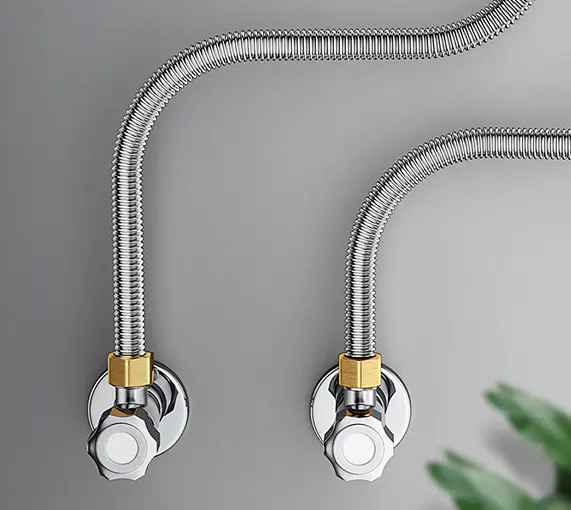
Paslanmaz çelik körük, akordeon gibi genişleyen, büzülen veya bükülen bir dizi kıvrımdan oluşan ince duvarlı, oluklu bir metal bileşendir. Boru veya kanal sistemi termal genleşme, titreşim, kurulum sapması veya mekanik şok nedeniyle hareket ettikçe körük, akış yolunu kapalı tutarken bu hareketi absorbe etmek için esner. Bu nedenle bileşen genellikle genel olarak esnek metal körük olarak tanımlanır: sert boruyu kontrollü, tekrarlanabilir bir hareket noktasına dönüştürür.
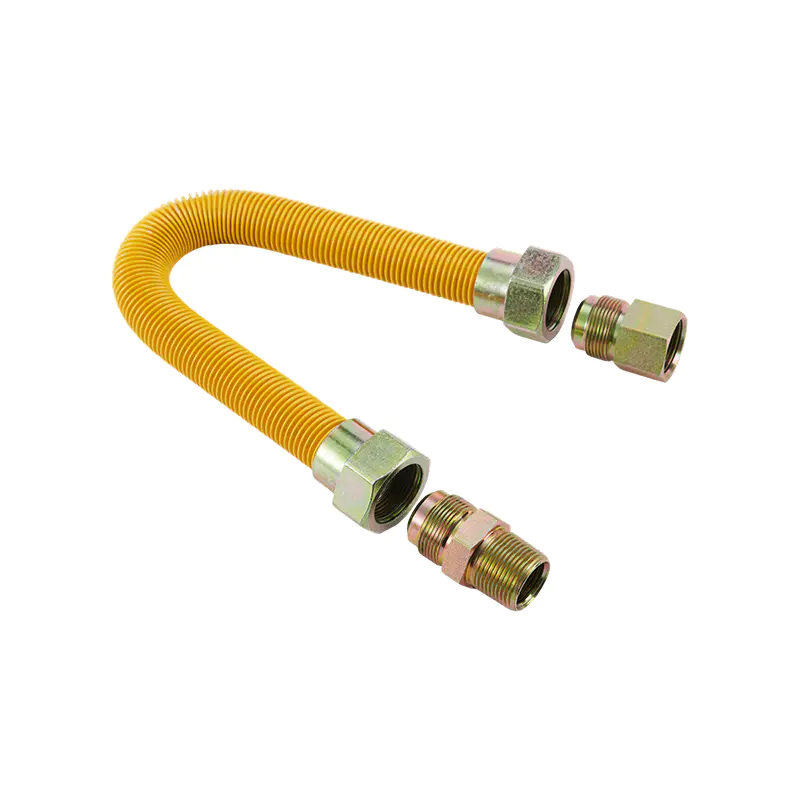
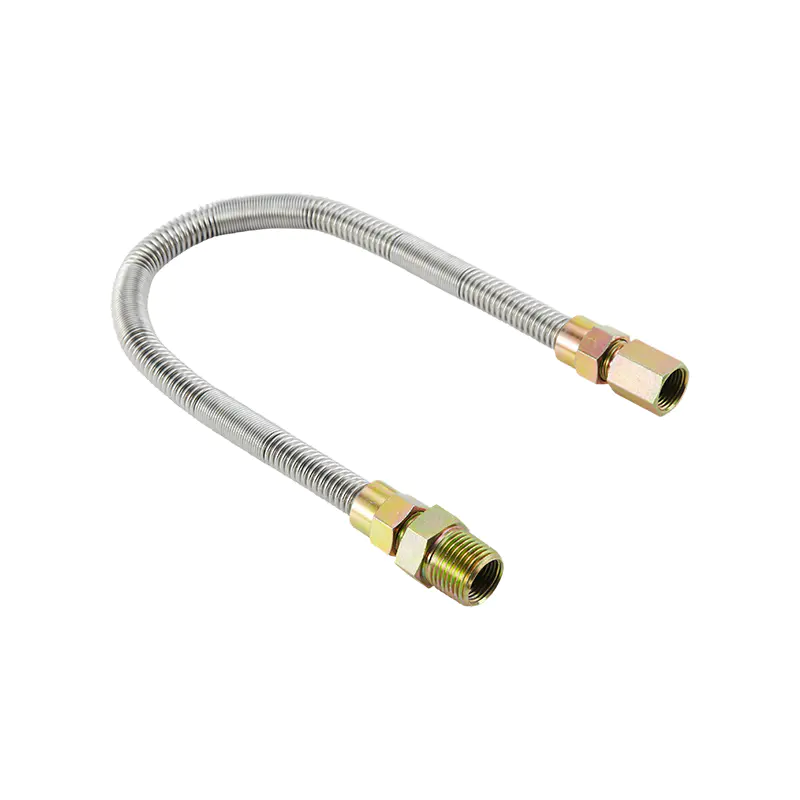
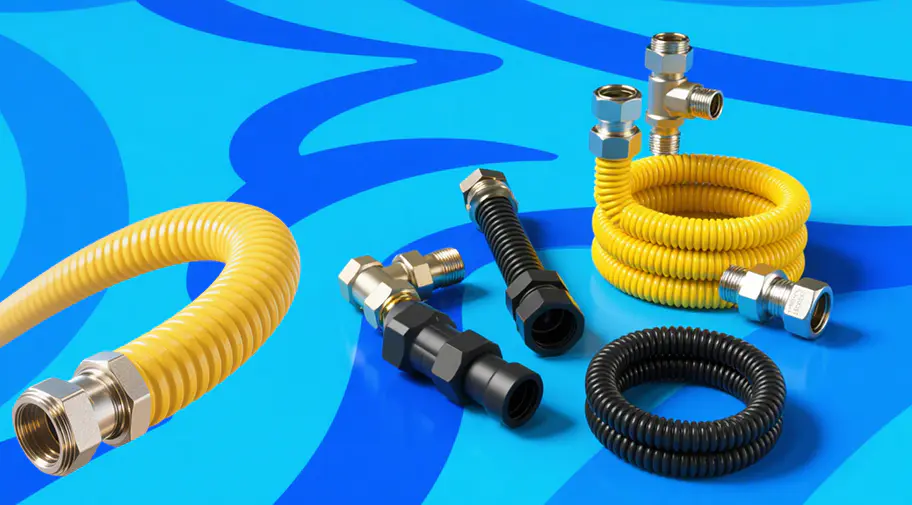
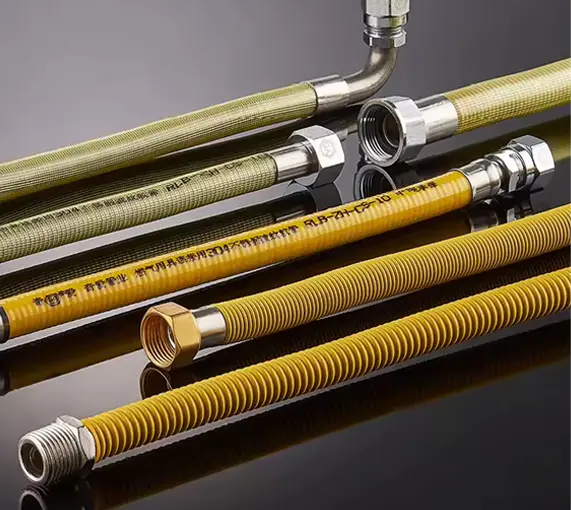
Pazara iki üretim yaklaşımı hakimdir. Kaynaklı körük (kenar kaynaklı körükler dahil) ince diyafram disklerinin iç ve dış kenarlarından birleştirilmesiyle oluşturulur; bu da evrişim başına büyük bir strok ve kompakt bir eksenel uzunluk sağlar. Şekillendirilmiş körük tek veya çok katlı bir tüpün oluklu bir şekle dönüştürülmesi veya yuvarlanması yoluyla yapılır; bu, ham esneklik yerine basınç muhafazasını tercih etme eğilimindedir. Her iki yaklaşım da gaz tedarik hatları, sıhhi tesisat ve ısıtma sistemleri, HVAC kanalları ve vakum ekipmanlarında yaygın olarak kullanılmaktadır ve her birinin aşağıda ayrıntılı olarak incelenen farklı bir performans profili vardır.
Kaynaklı Körükler ve Şekillendirilmiş Körükler: Temel Yapısal Farklılıklar
Kaynaklı körükler ve şekillendirilmiş körükler arasında seçim yapmak genellikle ne kadar strokun gerekli olduğuna ve bağlantının ne kadar basınç içermesi gerektiğine bağlıdır. Aşağıdaki grafik, inşaat yönteminin mevcut hareketi nasıl etkilediğini göstermek için genel körük mühendisliği referanslarında açıklanan tipik evrişim davranışına dayalı olarak dört ortak konfigürasyon boyunca göreceli bir esneklik endeksi sunmaktadır.
Grafiğin gösterdiği gibi, kenar kaynaklı körükler Genel olarak dört yapı arasında en yüksek esneklik indeksini sunarlar çünkü ince diyafram plakaları evrişim başına daha kolay deforme olur. Çok katlı kaynaklı körükler ortada yer alır ve gerilimi bir yerine birkaç ince katmana dağıtarak strok ve dayanıklılık dengesi sunar. Şekillendirilmiş körükler, bu karşılaştırmada tasarım öncelikleriyle tutarlı olan en düşük endeksi göstermektedir: maksimum strok yerine basınç kapasitesi ve döngü dayanıklılığını destekleyen daha kalın duvarlar ve yuvarlanmış kıvrımlar. Kaynaklı metal körük üreticisinden tedarik yapan tedarik ekiplerinin beklenen stroku ve basıncı ayrı ayrı değil birlikte belirtmesinin temel nedeni bu ödünleşimdir.
| Özellik | Kaynaklı / Kenar Kaynaklı Körükler | Formlu Körükler |
|---|---|---|
| Üretim Yöntemi | Kenar kaynaklı diyafram diskleri | Hidroformlu veya haddelenmiş boru |
| Tipik Duvar Kalınlığı | İnce (kat başına 0,1-0,3 mm) | Daha kalın (0,3-1,0 mm) |
| Kat Yapılandırması | Tek veya çok katlı istiflenmiş diskler | Tek veya çok katlı tüp duvarı |
| Evrişim Başına Hareket | Nispeten yüksek | Nispeten orta |
| Ortak Uygulamalar | Vakum sistemleri, kompakt contalar, hassas aletler | Boru hattı genleşme derzleri, HVAC kanalları, egzoz sistemleri |
Paslanmaz Çelik Körükler İçin Çekirdek Seçim Kriterleri
Yapım yönteminin ötesinde, bir körüğün belirli bir sistemde güvenilir performans gösterip göstermeyeceğini belirleyen bir takım teknik parametreler vardır. Bir çizimi tamamlamadan önce aşağıdaki kriterlerin her birinin özel bir paslanmaz çelik körük üreticisiyle gözden geçirilmesi, genellikle erken arıza veya aşırı büyük, gereksiz derecede ağır montaj riskini azaltır.
- Malzeme kalitesi - Ortamın ve ortam ortamının korozyon profiline göre seçilen 304 veya 316 paslanmaz çelik.
- Duvar kalınlığı ve kat sayısı - daha ince, çok katlı yapılar esnekliği destekler; daha kalın, daha az katlı yapılar basınç kapasitesini destekler.
- Çalışma basıncı - körüğün hizmet ömrü boyunca taşıması gereken maksimum iç veya dış basınç.
- Çalışma sıcaklığı aralığı - hem sürekli hem de en yüksek sıcaklık, malzeme seçimini ve beklenen yorulma ömrünü etkiler.
- Hareket türü ve vuruş - eksenel sıkıştırma/uzama, yanal kayma, açısal dönüş veya bunların bir kombinasyonu.
- Medya uyumluluğu - gaz, su, buhar veya vakum hizmetlerinin her biri sızdırmazlık ve yüzey kalitesi açısından farklı talepler doğurur.
Bu altı kriter genellikle bir OEM metal körük tedarikçisiyle paylaşılan bir teknik çizimde veya spesifikasyon sayfasında belirtilir; bu, imalat ekibinin kalıplama veya üretim başlamadan önce uygun bir çap, kat konfigürasyonu ve uç bağlantı tasarımı önermesine olanak tanır.
304 ve 316 Paslanmaz Çelik Körükler: Uygulamanıza Hangi Sınıf Uygun?
304 ve 316 paslanmaz çelik benzer bir krom ve nikel baz bileşimini paylaşır, ancak 316 kabaca yüzde 2-3 oranında molibden ekler, bu da klorürlere ve çukurlaşma korozyonuna karşı direnci anlamlı şekilde artırır. Görünümleri ve işleyişleri neredeyse aynı olmasına rağmen, iki kalitenin farklı hizmet ortamları için önerilmesinin ana nedeni bu tek bileşimsel farklılıktır.
Yukarıdaki radar grafiği, 304 ve 316'yı beş pratik performans boyutunda göreceli 0-10 endeksinde karşılaştırmaktadır. 316 paslanmaz çelik puanları oldukça yüksek klorür direnci Bu da neden kıyı tesisleri, denizcilik ekipmanları ve kimyasal işleme hatları için ortak öneri olduğunu açıklıyor. 304 paslanmaz çelik, kaynaklanabilirlik ve genel mekanik dayanım açısından son derece rekabetçi olmaya devam ediyor ve klorüre maruz kalmanın sınırlı olduğu iç mekan endüstriyel gaz, sıhhi tesisat ve ısıtma uygulamaları için geniş çapta belirlenmiş, maliyet açısından bilinçli bir seçenek olmaya devam ediyor. Her iki sınıf da evrensel olarak üstün değildir; Doğru seçim, her proje için bir dereceyi varsayılan olarak belirlemek yerine, korozyon indeksini gerçek hizmet ortamıyla eşleştirmeye bağlıdır.
Hareket Kapasitesinin Karşılaştırılması: Kenar Kaynaklı ve Şekillendirilmiş Körükler
Hareket kapasitesi nadiren tek bir sayıdır. Sistemler tipik olarak eksenel sıkıştırmayı veya uzatmayı bir miktar yanal kayma ve açısal dönüşle birleştirir, böylece tek bir strok şekli yerine körük türlerinin üç hareket modunda karşılaştırılmasına yardımcı olur.
Bu karşılaştırmada, her üç hareket yönünde kenar kaynaklı körükler, şekillendirilmiş körüklere göre sürekli olarak daha yüksek bir bağıl endeks sergiler; bu da onların daha ince, daha esnek diyafram yapısını yansıtır. Boşluk eksenel yönde en büyüktür; bu, kenar kaynaklı körüklerin çoğunlukla kompakt vakum körükleri ve enstrümantasyon uygulamalarında tercih edildiği hareket modudur. Şekillendirilmiş körükler birçok boru hattı düzeni için hala uygulanabilir yanal ve açısal hareket sağlar ve daha sağlam duvar bölümleri, sistemin daha yüksek hat basıncı içermesi gerektiğinde sıklıkla daha iyi bir denge sağlar. Bu nedenle endüstriyel körük fabrikası, belirli bir ürün ailesini önermeden önce genellikle hem eksen başına beklenen stroku hem de sistem basıncını sorar.
Yorulma Ömrünü ve Basınç Değerini Anlamak
Yorulma ömrü, evrişim kökünde bir çatlak başlamadan önce bir körüğün tipik olarak kaç tane genişleme ve daralma döngüsünden geçebileceğini tanımlar. Bu, alıcılar arasında en çok aranan teknik sorulardan biridir çünkü nominal harekete göre strok boyutunun küçük olması erken saha arızasının önde gelen nedenidir.
Bu açıklayıcı eğri, genleşme bağlantısı yorulma tasarımının arkasında yer alan köklü bir mühendislik ilkesini yansıtmaktadır: EJMA gibi genleşme bağlantısı endüstri standartlarında referans verilen genel yorulma davranışına uygun olarak, yer değiştirme oranı nominal stroka yaklaştıkça göreceli çevrim ömrü keskin bir şekilde düşer. Düşük bir yer değiştirme oranında, bir körük tipik olarak nispeten yüksek sayıda çevrimi sürdürebilir, ancak strokun nominal değerin yüzde 100'üne yakınına itilmesi, mevcut çevrim ömrünü önemli ölçüde azaltır. Pratik anlamda, tam olarak beklenen harekete göre boyutlandırmak yerine, hesaplanan maksimum strokun üzerinde bir miktar marjla bir körük belirlemek, mühendislerin malzemeyi veya duvar kalınlığını değiştirmeden servis ömrünü uzatmanın yaygın bir yoludur. Bir metal körük üreticisinin tekliflerini değerlendiren alıcılar, teklif edilen strok rakamının nominal maksimum mu yoksa tavsiye edilen çalışma değeri mi olduğunu doğrulamalıdır; çünkü fark, uzun vadeli güvenilirliği önemli ölçüde etkiler.
Körük Tipini Uygulamaya Eşleştirme: Gaz, Sıhhi Tesisat, Isıtma ve Vakum Sistemleri
Farklı son kullanım sistemleri, sızdırmaz gaz sızdırmazlığından tekrarlanan yüksek döngülü titreşim emilimine kadar körüklerden çok farklı talepler getirir. Aşağıdaki tablo, bir tedarikçiyle ayrıntılı bir mühendislik incelemesinden önce bir başlangıç noktası olarak hizmet edebilecek, uygulamaya göre tipik önerileri özetlemektedir.
| Başvuru | Tipik Körük Tipi | Birincil Gereksinim |
|---|---|---|
| Gaz beslemesi esnek konnektörler | Kenar kaynaklı veya oluklu kaynaklı körükler | Gaz geçirmez sızdırmazlık, titreşim emilimi |
| Konut ve ticari sıhhi tesisat | Şekillendirilmiş veya çok katlı kaynaklı körükler | Termal hareket, montaj kolaylığı |
| Isıtma ve HVAC kanalları | Şekillendirilmiş körük expansion joints | Termal genleşme, orta basınç |
| Vakum ve yarı iletken ekipmanlar | Kenar kaynaklı vakum körükleri | Sızdırmazlık, hassas strok kontrolü |
Yüksek vakum ve temiz oda ekipmanları için kaynak bulma ekipleri genellikle özel bir ekip arar. vakum körük üreticisi or vakum körük tedarikçisi Sızdırmaz kaynak ve fırınlanabilir paslanmaz çelik yüzey kaplamaları konusunda kanıtlanmış deneyime sahip, çünkü küçük bir kaynak hatası, genel bir tesisat hattında önemli olmayacak şekilde hazne bütünlüğünü tehlikeye atabilir. Boru hattı ve kanalın genişletilmesi için genleşme derzi tedarikçisi Şekillendirilmiş körüklere ve basınç kurallarına uyumluluğa aşina olan kişiler genellikle daha ilgili temas noktasıdır. Talebin daha geniş endüstriyel paslanmaz çelik körük kategorisinde doğru uzmanlıkla eşleştirilmesi, kaynak bulma döngüsünü önemli ölçüde kısaltma eğilimindedir.
Körük Arızasının Yaygın Nedenleri ve Nasıl Önleneceği
Körük arızalarının çoğu, az sayıda kök nedenden kaynaklanır ve bunların çoğu, malzeme değişikliği gerektirmek yerine, spesifikasyon veya kurulum aşamasında önlenebilir.
- Aşırı vuruştan kaynaklanan döngüsel yorgunluk - körüğün nominal yer değiştirmesine yakın veya ötesinde çalıştırılması, evrişim kökünde çatlak başlangıcını hızlandırır.
- Medya uyumsuzluğundan kaynaklanan korozyon - Klorür açısından zengin veya oldukça asidik bir ortam için 304 paslanmaz çeliğin seçilmesi, 316 veya başka bir uygun alaşımla karşılaştırıldığında servis ömrünü kısaltabilir.
- Kurulum yanlış hizalaması - Yerleştirme sırasında uygulanan açısal veya yanal ofset, tasarlanan hareketin ötesinde planlanmamış bir stres ekler.
- Titreşim kaynaklı rezonans - sistemin doğal frekansına yakın bir yerde çalışmak, düşük nominal strokta bile hızlı, lokal yorgunluğa neden olabilir.
- Aşırı iç basınç nedeniyle kıvranma - Nominal sınırın ötesindeki basınç yüklemesi, daha uzun körük tertibatlarında kolonun dengesizliğine neden olabilir.
Bu faktörlerin ele alınması genellikle basıncı, sıcaklığı, ortamı ve beklenen hareketi kapsayan doğru bir uygulama anketi ile başlar ve ardından takımlar işlenmeden önce imalatçı ile birlikte bir tasarım incelemesi yapılır. Bu ön adım, standart dışı boyutlara sahip özel körük üreticisi projelerinde saha arızalarını azaltmanın en güvenilir yollarından biridir.
Profesyonel bir OEM/ODM Paslanmaz Çelik Körük Üreticisiyle Çalışmak
Körük performansı malzeme, et kalınlığı, kat sayısı ve şekillendirme hassasiyetinin etkileşimine bağlı olduğundan, ham madde elemesinden yapısal tasarım, üretim ve performans testlerine kadar tüm süreci kontrol eden köklü bir paslanmaz çelik körük tedarikçisiyle çalışmak, genel olarak bileşenleri genel bir ürün kalemi olarak tedarik etmekten daha tutarlı, uygulamaya uygun sonuçlar üretir.
Haoyin (Ningbo) Bellows Technology Co., Ltd. gaz, sıhhi tesisat, ısıtma ve ilgili esnek bağlantı uygulamalarına yönelik paslanmaz çelik körüklerin araştırılması, tasarımı, üretimi ve satışı konusunda uzmanlaşmış bir üreticidir. 35 mu'luk bir alanda 18.000 metrekarelik standart bir atölyede faaliyet gösteren şirket, ISO9001, ISO14001 ve ISO45001 yönetim sistemi sertifikaları ve Ulusal Yüksek Teknoloji Şirketi ve Yeşil Fabrika olarak tanınmaktadır. Bir OEM körük üreticisi ve ODM paslanmaz çelik körük fabrikası olarak ekip, ilk yapısal tasarımdan satış sonrası teknik desteğe kadar özel paslanmaz çelik körük projelerini desteklemektedir; bu, standart ürün ailelerini standart dışı çaplara, uç bağlantı parçalarına veya sertifika gereksinimlerine uyarlayabilen kaynaklı metal körük üreticisine ihtiyaç duyan alıcılar için özellikle yararlıdır.
Bir endüstriyel körük fabrikasını değerlendiren tedarik ve mühendislik ekipleri için, özel bir sipariş vermeden önce genellikle üç şeyin teyit edilmesi faydalı olacaktır: belgelenmiş kalite sertifikaları, basınç ve çevrim performansı için şirket içi test kapasitesi ve hem OEM metal körük tedarikçi ilişkilerini hem de daha küçük özel veya prototip çalışmalarını desteklemeye yönelik bir geçmiş performans.
Sıkça Sorulan Sorular
| S1: Körükler neden paslanmaz çelikten yapılmıştır? Paslanmaz çelik, korozyon direncini, mekanik mukavemeti ve iyi kaynaklanabilirliği bir araya getirerek, çoğu endüstriyel ortamdan kaynaklanan oksidasyona direnç gösterirken ince kıvrımların tekrar tekrar esnemesine olanak tanır. | S2: Paslanmaz çelik körükler nasıl çalışır? Bir dizi kıvrım bir akordeon gibi genişleyip daralarak bileşenin akış yolunu kapalı tutarken eksenel, yanal veya açısal hareketi absorbe etmesini sağlar. |
| S3: 304 ve 316 paslanmaz çelik körükler mi? 304 genellikle genel amaçlı, düşük klorürlü ortamlara uygundur; 316 ise klorürlere ve deniz tipi koşullara daha iyi direnç sağlamak için ilave molibden içerir. | S4: Paslanmaz çelik mi, Inconel körük mü? Paslanmaz çelik çoğu endüstriyel, sıhhi tesisat ve vakum uygulamasını kapsarken, Inconel ve benzeri nikel alaşımları genellikle daha aşırı sıcaklık veya korozyon koşulları için ayrılmıştır. |
| S5: Metal körüklerin yorulma ömrü nedir? Yorulma ömrü, tipik olarak çatlama başlamadan önce genleşme-büzülme döngülerinin sayısıdır ve strok uzunluğu, duvar kalınlığı ve kat sayısından büyük ölçüde etkilenir. | S6: Paslanmaz çelik körükler ne kadar esnektir? Esneklik duvar kalınlığına, kat sayısına ve evrişim şekline bağlıdır; kenar kaynaklı körükler genellikle şekillendirilmiş körüklere göre evrişim başına daha fazla strok sunar. |
| S7: Körük arızasına ne sebep olur? Yaygın nedenler arasında döngüsel aşırı strok yorgunluğu, ortamla ilgili korozyon, kurulum yanlış hizalaması ve titreşimin neden olduğu rezonans yer alır. | S8: Körük basıncını nasıl hesaplıyorsunuz? İzin verilen basınç, genellikle tanınmış genleşme derzi mühendislik standartlarına uygun olarak duvar kalınlığına, ortalama çapa, malzeme özelliklerine ve kat konfigürasyonuna bağlıdır. |